

アルミ溶接の方法と難しい理由|TIG・ファイバー・YAGの使い分けと当社の対策
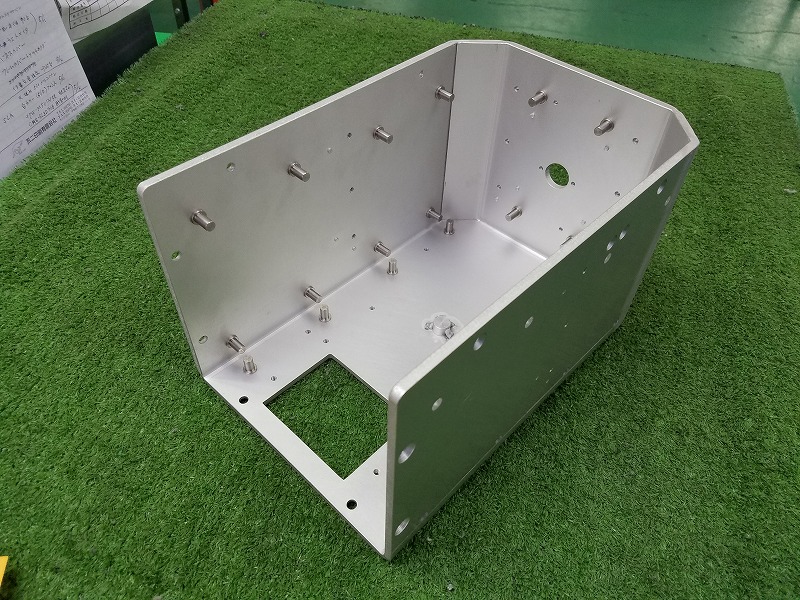
精密板金加工 配線組立.comを運営する島田工業株式会社では、現在アルミの精密板金加工に関するご相談を多くいただいております。また、ただ板金加工部品を作ってほしいというご依頼から、筐体組立までお願いしたい、表面処理から配線組立までお願いしたいというご相談もいただいております。
ここでは、アルミ溶接の主な方法と使い分け、アルミ溶接が難しい理由、よくある溶接不良の原因、そして当社で実践している対策について、ご紹介いたします。
アルミ板金加工については、下記記事でも詳しく解説しておりますので、是非合わせてご覧ください。
>>アルミのTIG溶接のポイント|交流で酸化被膜を除去する理由と電流・スピードの調整
>>アルミ板金の曲げ加工の種類とポイント|対応板厚・最小曲げR・割れと腰折れの対策
>>アルミ板金におけるアルマイト処理を行うメリットや加工時の注意点を解説!
目次
アルミ溶接の主な方法と使い分け
アルミの溶接にはいくつかの方法があり、板厚や製品に求められる仕上がりによって適した方法が変わります。当社では、主に次の3つの方法を使い分けています。
| 溶接方法 | 対応する板厚の目安 | 特徴・使いどころ | 当社の事例 |
|---|---|---|---|
| ファイバー溶接 | 板厚1.2mmまで | レーザーで溶接するため、熱が加わる範囲を小さく抑えられます。薄い板の溶接で使用します。 | — |
| TIG溶接 | 板厚6mmまで | 厚みのある板にも対応できます。交流で溶接することで、アルミ表面の酸化被膜を取り除きながら溶接します。 | 監視カメラ用アルミ筐体(板厚5.0mm) |
| YAG溶接 | 薄板 | 薄い板で、歪みを抑えたい場合に使用します。 | 宇宙観測機器用ケース(A5052・板厚1mm) |
強度に条件がある製品については、ご相談いただければ最適な溶接方法をご提案いたします。溶接後の強度は、テストピースをご用意いただくことで、破壊試験により確認することも可能です。
アルミ溶接が難しい理由
①加熱時に酸化が起こりやすい
アルミニウムは加熱すると酸化する可能性があります。 アルミニウムは他の金属と比べて酸化しやすく、空気中に放置するだけで酸化被膜ができる特性があります。酸化被膜とは金属の表面が酸化してできる酸化物の膜であり、アルミニウムの酸化被膜は融点が2000°Cと、アルミニウムの融点である660°Cより1300°C以上高いため、溶接に影響を及ぼします。そのため、アルミニウムの溶接では、事前に酸化皮膜を除去するなどの対策が必要です。
②融点が低く溶けやすい
アルミニウムは代表的な金属であるステンレスや鉄に比べて融点が低い金属です。そのため、溶接時に意図しているよりも溶けすぎてしまい溶接不良が発生してしまうといった問題を引き起こす可能性があります。
③熱伝導率が高く歪みやすい
アルミニウムは熱伝導率が高く、熱によって歪みやすい特性があります。熱伝導率の高さによって熱が伝わりやすく、組織上の自由電子が活発に動くため、歪みが生じてしまいます。
④溶接割れが起こりやすい
アルミニウムは酸化皮膜に結晶水や大気中の水分を含み、溶融金属中に水素が残留しやすく、高い熱伝導率の影響によって急速に冷え固まる特性を持ち合わせています。水素が過剰に含まれることで、金属内に小さな空洞であるブローホールが生じ、溶接割れや溶接不良の原因となります。
アルミ溶接でよくある不良と原因
アルミ溶接では、上記の特性から特有の不良が起こりやすくなります。代表的な不良と、その原因・対策は次のとおりです。
母材が黒くなる
溶接後に母材が黒くなる主な原因は、母材の表面に残った油などの不純物です。溶接前に母材の表面を十分に清掃し、拭き取っておくことが重要です。
溶接部が玉になる
アルミを溶接すると玉になる主な原因は、アルミの熱伝導率の高さです。正しい手法で行わないと溶接が不安定になり、玉ができることがあります。熱伝導率の高さを踏まえて溶接スピードを適切に調整すること、また交流で酸化被膜を取り除きながら溶接することなど、アルミ溶接特有の知識と技術が求められます。
溶接割れ・ブローホール
前述のとおり、アルミは溶融金属の中に水素が残りやすく、急速に冷え固まる特性があるため、ブローホールや溶接割れが起こりやすい金属です。当社では、次にご紹介する仮止めの工夫などにより、割れを防いでいます。
当社が実践する適切にアルミ溶接を行う方法・対策
次にアルミ加工に対応している当社だからこそお伝えできる適切にアルミ溶接を行うポイントを解説していきます。
①隙間を生まない仮止めの実施
溶接する箇所に隙間があると、溶接ができない、付かないといった問題が発生します。そのため、仮止めの段階で隙間ができないように意識して溶接していくことが大変重要です。
製品サイズに合わせて仮止め箇所の数も調整しながら、隙間ができないようにしていきます。
②1か所に負荷がかかり割れないよう、細かな仮止めを実施
上記で紹介したようにアルミだと溶接割れが起こりやすい特性があります。アルミだと仮止めで強度を取ることが非常に難しいため、細かく仮止めを実施することで、強度を出すようにしています。
③製品表面に不純物が付かないようにする
製品表面に油などの不純物が付着したまま溶接を行ってしまうと、溶接不良が発生しやすいです。溶接を行う前に、製品に不純部が付着していないか確認する、また、そもそも不純物がつかないような製品の取り扱いをおこなうよう、精密板金加工 配線組立.comを運営する島田工業株式会社では意識をしています。
④溶接の始めと終わりとで、溶接スピードと温度を変化させる
アルミは熱伝導率が高いため、溶け始めると熱が全体に広がりやすいという特性があります。そのため、溶接の始めと終わりとでは、溶接スピードや温度を変化させる必要がでてきます。
具体的には、スピードに関しては溶接始めについてはゆっくりと行い、終わり側に行くにつれて早くしていく必要があります。また、温度も同様にはじめは高めに設定し、終わりの方では温度を低くしていく必要があります。
※特にこの問題はファイバー溶接では発生しにくいですが、TIG溶接だと対策が必要になります。
TIG溶接で行っている電流の使い分けなど、より詳しいポイントは下記記事で解説しています。
>>アルミのTIG溶接のポイント|交流で酸化被膜を除去する理由と電流・スピードの調整
溶接を活かしたアルミ精密板金加工の製品事例
精密板金加工 配線組立.comを運営する島田工業株式会社による、アルミ溶接を活かした製品事例をご紹介いたします。
事例①:アルミ製 宇宙観測機器用ケース(A5052・板厚1mm・YAG溶接)
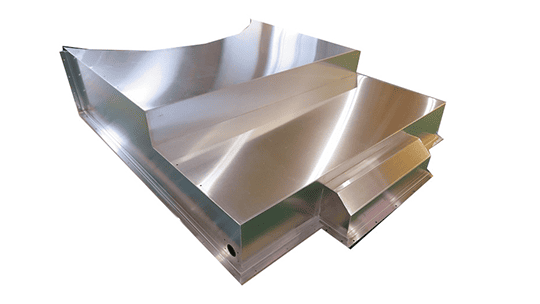
大学の研究室からご依頼をいただいた、宇宙観測機器用のケースです。材質はA5052、板厚1mmで、ファイバーレーザー加工機による抜き加工と曲げ加工を行った4つの部品を、YAG溶接で結合して製作しました。板厚が1mmと薄く、変形や歪みが起こりやすいため、作業者が細心の注意を払って溶接を行っています。
事例②:レントゲンカメラ用アルミ筐体(板厚2.0mm・曲げ加工後の溶接仕上げ)
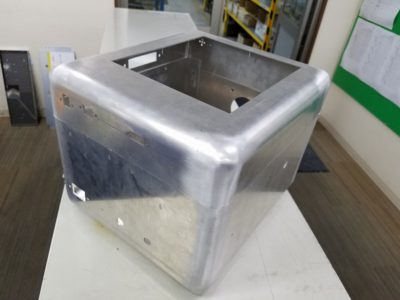
レントゲンカメラ用のアルミ製筐体です。ファイバーレーザー複合機による穴あけ加工から、曲げ加工、プレス加工、カシメ加工、溶接仕上げまで一貫して行っています。筐体の頂点部に「Rをつける部分」と「つけない部分」が混在する形状のため、Rをつける箇所は曲げ加工を行った後に溶接で仕上げています。
板厚5.0mmのアルミ筐体をTIG溶接で製作した事例は、アルミのTIG溶接の記事でご紹介しています。
アルミ溶接に関するよくある質問
>>板厚1mm程度の薄いアルミを溶接するとき、歪みはどう抑えますか?
>>アルミ筐体で、角にRを付ける部分と付けない部分が混在する場合はどう加工しますか?
アルミ製品のことなら、精密板金加工 配線組立.comにおまかせ!
精密板金加工 配線組立.comを運営する島田工業株式会社は、群馬県・伊勢崎市に板金工場・組立工場を持った、温調圧縮・電気装置機器のOEM受託加工・製造メーカーです。
当社は、①鋼板からの板金加工による装置機器の設計・製作と、②装置機器の電気配線・配管接続等の電気制御技術、というソフトとハードの両面に対応した設計・製作を行うことができるOEMメーカーであることが、最も大きな特徴です。また当社は、装置機器の納入に際して、ヘリウムリーク検査や電気検査、100時間に及ぶ試運転などのように、各種試験を徹底的に行った上で高精度ユニット製品の納入をいたします。
アルミ板を使った装置機器等の加工実績が多数ございます。アルミ板の曲げ加工に関しては、最小で0.5mmから、最大で5mmまで対応した実績がございます。アルミの薄板の抜き加工から、5mm程度の厚板の曲げ加工、溶接、アルマイト処理まで、全て一貫対応することができます。
>>アルミの抜き加工は、どれくらいの板厚まで対応可能ですか?
各種機器のOEM製造やアルミ精密板金加工のことなら、精密板金加工 配線組立.comにまずはご相談ください!